

Kontroll tal-Kwalità tal-Art SPC: X'jiġri meta ċ-ċarts tal-produzzjoni joħorġu barra mill-kontroll
Jun 18, 2026
X'jiġri Meta ċ-Ċarts tal-Produzzjoni tal-Pavimenti tal-SPC Ma Jħallux Kontroll
7 min qari · 18 ta' Ġunju 2026 · Mit-Tim YUPSENI

Fuq Din il-Pagna
- I. Punt Barra mil-Linji: X'Ifisser Attwalment l-Allarm
- II. L-Ewwel Siegħa Wara s-Sinjal Triggers
- III. Għaliex il-Materja Prima Tiċċaqlaq qabel ma tagħmel il-Magni
- IV. Id-Drift Dimensjonali u l-Problema li Taqbadha Tard
- V. Proċess Stabbli Jipprova Lilu nnifsu Matul Xhur, Mhux Lottijiet
Hemm ironija kwieta fil-fatt li l-fabbriki tal-art SPC jimxu fuq charts SPC. L-istess tliet ittri stand għal żewġ affarijiet differenti: Stone Plastic Composite fil-prodott u Kontroll tal-Proċess Statistiku fil-metodu użat biex isir. It-tabelli jsegwu d-dimensjonijiet, id-densitajiet, it-temperaturi tal-wiċċ, u l-ħxuna tas-saff tal-ilbies hekk kif il-pjanċi joħorġu mil-linja. Il-biċċa l-kbira tal-ħin, il-punti tad-dejta jġorru madwar il-linja ċentrali u jibqgħu ġewwa l-limiti ta 'kontroll ta' fuq u t'isfel. Il-linja tmexxi, il-palits jiġru, u ċ-ċarts jidhru bħal dak li suppost għandu jidher proċess stabbli.
Dan l-artikolu huwa dwar il-mumenti meta dan ma jibqax minnu. Punt tad-dejta jaqsam limitu ta 'kontroll, jew ġirja ta' seba 'punti tinqala' b'mod kostanti 'l fuq, jew il-firxa bejn kejl konsekuttiv titwessa' f'daqqa. It-tabella tindika li xi ħaġa nbidlet, u t-tim tal-produzzjoni jrid jiddeċiedi x'għandu jagħmel. Id-deċiżjonijiet meħuda fil-minuti u s-sigħat wara sinjal ta' barra-ta-kontroll jiddeterminaw jekk ftit pallets jitqiegħdux fil-kwarantina jew ġurnata sħiħa ta' produzzjoni titħassarx. Il-fehim tas-sekwenza huwa importanti għax-xerrejja għax id-differenza bejn fabbrika li taqbad il-proċess drift kmieni u fabbrika li tibgħat l-ewwel u tispezzjona wara tidher fl-art li tasal fil-maħżen. Għal ħarsa lejn kif l-istabbiltà tal-proċess tissarraf fi speċifikazzjonijiet tal-prodott, il-Firxa tal-art tal-vinil tal-qalba riġidajinkludi datasheets tekniċi b'tolleranzi dimensjonali u speċifikazzjonijiet ta 'saff ta' xedd għal kull linja ta 'prodotti.
I. Punt Barra mil-Linji: X'Ifisser Attwalment l-Allarm
Ċart ta' kontroll mhijiex limitu ta' speċifikazzjoni mfassal fuq karta grafika. Hija fruntiera statistika kkalkulata mill-proċess innifsu. Il-limiti ta 'kontroll ta' fuq u ta 'isfel huma tipikament stabbiliti għal tliet devjazzjonijiet standard 'il fuq u taħt il-medja tal-proċess. Fi proċess imqassam normalment, bejn wieħed u ieħor 99.7 fil-mija tal-punti tad-dejta kollha jaqgħu f'dawk il-limiti b'kumbinazzjoni każwali biss. Allura meta punt jinżel barra minnhom, l-aktar spjegazzjoni raġonevoli mhix li seħħet avveniment każwali wieħed-fit--tlieta-. Huwa li xi ħaġa bidlet il-proċess. It-temperatura tal-magna drifted. It-taħlita tal-materja prima nbidlet. L-operatur aġġusta setting. It-tabella mhix biki lupu. Qed tiskopri sinjal li l-proċess m'għadux l-istess proċess li ġġenera d-dejta storika.
Żewġ tipi ta' kundizzjonijiet barra-tal--kontroll iqanqlu risponsi differenti. L-ewwel huwa punt wieħed lil hinn mil-limitu ta 'kontroll. Dan tipikament jindika avveniment diskret: malfunzjoni f'daqqa tal-magna, lott ta' materja prima bi proprjetà barra-tal--spec, jew żball ta' kejl. L-investigazzjoni tibda bil-magna u taħdem lura. It-tieni huwa mudell fil-limiti ta 'kontroll li huwa statistikament improbabbli fi proċess stabbli: ġirja ta' seba 'punti konsekuttivi jew aktar kollha fuq jew kollha taħt il-linja ċentrali; ġirja ta’ seba’ punti kollha miexja fl-istess direzzjoni; jew ċiklu rikorrenti li jirrepeti ma 'kull bidla shift jew materjal mill-ġdid tagħbija. Dawn ix-xejriet jindikaw bidla sistematika, mhux avveniment ta'-darba, u l-azzjoni korrettiva timmira l-kawża ewlenija tal-bidla aktar milli l-punt speċifiku li wassal l-allarm.
Mhux kull sinjal huwa difett.Proċess jista' jkun barra mill-kontroll statistiku waqt li jkun għadu jipproduċi pjanċi li jaqgħu fil-limiti tal-ispeċifikazzjoni tal-klijent. Il-limiti ta' kontroll jiddeskrivu x'jista' jagħmel il-proċess. Il-limiti tal-ispeċifikazzjoni jiddeskrivu x'għandu jkun il-prodott. Proċess li qed jimxi iżda li għadu fi ħdan l-ispeċifikazzjoni qed jipproduċi prodott aċċettabbli llum u se jipproduċi prodott li jirrifjuta għada jekk id-drift ikompli. Il-qbid tad-drift waqt li l-pjanċi jkunu għadhom tajbin huwa dak li jifred il-kontroll tal-proċess mill-ispezzjoni finali. Wieħed jipprevjeni difetti. L-ieħor isibhom wara li jeżistu.
II. L-Ewwel Siegħa Wara s-Sinjal Triggers
Meta tabella ta 'kontroll tmur barra mill-kontroll f'linja ta' produzzjoni ta 'art SPC, l-ewwel azzjoni hija konteniment. L-operatur jimmarka l-aħħar prodott tajjeb magħruf ibbażat fuq it-timbru tal-ħin tal-aħħar kejl fil--kontroll, u dak kollu li jiġi prodott wara dak il-punt jiġi kkwarantinat sakemm issir l-ispezzjoni. Din mhix dikjarazzjoni li l-prodott huwa difettuż. Huwa rikonoxximent li l-proċess li pproduċih kien differenti mill-proċess validat, u d-differenza jeħtieġ li tinftiehem qabel ma l-prodott ikun jista 'jiġi rilaxxat. Il-kwarantina hija fiżika: il-pallets jiġu mċaqalqa għal żona ta 'l-istiva, ittikkettjati bit-tieqa tal-ħin u n-natura tas-sinjal, u miżmuma sakemm inġinier ta' kwalità jneħħihom.
It-tieni azzjoni, li sseħħ b'mod parallel, hija investigazzjoni strutturata li ssegwi sekwenza standard. L-operatur jivverifika l-ewwel il-kejl: kien il-gauge kkalibrat, kien il-kampjun meħud fil-punt korrett fil-proċess, kien il-qari rreġistrat b'mod korrett. Numru sorprendenti ta' sinjali jsolvu f'dan il-pass, u l-soluzzjoni hija li terġa' tkejjel u taġġorna ċ-ċart. Jekk il-kejl jiġi kkonfermat, l-investigazzjoni timxi lejn il-magna. Fuq linja ta 'estrużjoni li tipproduċi art tal-qalba riġida, is-suspettati immedjati huma drift tat-temperatura tal-kanna, varjazzjoni fil-veloċità tal-kamin, bidliet fir-distakk tar-rombli tal-kalibrazzjoni, u nuqqas ta' qbil fil-veloċità tal-puller. Kull wieħed minn dawn għandu effett magħruf fuq il-proċess, u l-mudell taċ-ċart ta 'kontroll spiss jindika liema waħda hija l-aktar kawża probabbli. Il-problemi tat-temperatura joħolqu drifts gradwali. Il-problemi tal-veloċità tal-kamin joħolqu bidliet f'daqqa. Il-problemi tal-vojt tar-rombli joħolqu espansjoni tal-firxa fejn kejl konsekuttiv jinfirex b'mod aktar wiesa 'min-normal.
Jekk il-magna tiċċekkja, l-investigazzjoni timxi għall-materjal. Lott ġdid ta' reżina tal-PVC, kunsinna differenti ta' mili tal-karbonat tal-kalċju, jew taħlita ta' plastiċizzanti minn fornitur li l-proċess tiegħu nbidel kollha jistgħu jipproduċu barra-da-sinjali ta' kontroll fuq magna li tkun qed taħdem sew. L-investigazzjoni tal-materjal tinvolvi l-ġbid ta' kampjuni ta' żamma mil-lott ta' materjal li jkun dieħel, il-verifika taċ-ċertifikat ta' analiżi tal-fornitur ma'-riżultati tat-test intern, u t-tmexxija ta' prova b'lott ta' materjal magħruf-tajjeb biex jiġi iżolat jekk il-problema ssegwix il-materjal jew tibqax mal-magna. Dan il-pass jieħu ż-żmien, xi kultant bidla sħiħa, għaliex ir-riżultati jridu jkunu konklużivi, mhux suġġestivi. Investigazzjoni materjali inkonklussiva li tirriżulta fl-aġġustament tal-magna biex tikkumpensa għal problema materjali toħloq it-tieni problema downstream meta l-lott tal-materjal li jmiss jasal fuq-spec u l-magna aġġustata issa tipproduċi prodott off-spec fid-direzzjoni opposta.
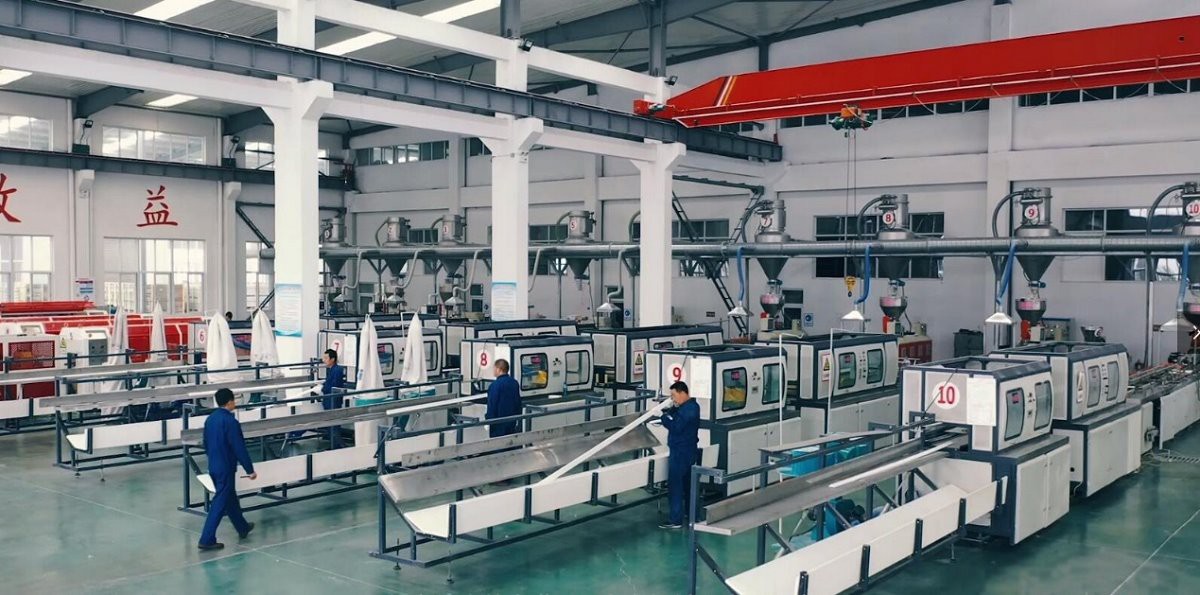
III. Għaliex il-Materja Prima Tiċċaqlaq qabel ma tagħmel il-Magni
L-art SPC hija komposta. Is-saff tal-qalba huwa bejn wieħed u ieħor 60 sa 75 fil-mija mili tal-karbonat tal-kalċju marbut f'matriċi tal-PVC b'għajnuniet għall-ipproċessar, stabilizzaturi u modifikaturi tal-impatt. Il-proporzjon eżatt jiddetermina d-densità, l-ebusija, il-koeffiċjent ta 'espansjoni termali, u l-mod kif il-materjal jgħaddi mill-estrużjoni die. Bidla ta 'wieħed fil-mija fit-tagħbija tal-mili tbiddel il-viskożità tat-tidwib biżżejjed biex tbiddel id-dimensjonijiet tal-ħruġ tad-die b'ammont li jista' jitkejjel. Konsenja tal-karbonat tal-kalċju b'distribuzzjoni tad-daqs tal-partiċelli kemmxejn differenti mill-konsenja preċedenti tbiddel kif il-mili jippakkja fil-matriċi tal-polimeru, li jibdel id-densità tal-plank lest anke fl-istess perċentwal tat-tagħbija tal-mili.
L-aqwa fabbriki tal-art jittestjaw il-materja prima li tkun deħlin kontra speċifikazzjoni li hija aktar stretta miċ-ċertifikat tal-fornitur stess. Lott tal-karbonat tal-kalċju li l-fornitur jiċċertifika bħala 98 fil-mija li jgħaddi minn skrin ta 'malji 325 jista' jilħaq l-istandard tal-industrija għall-grad tal-mili iżda jipproduċi bidla fil-proċess fuq linja ta 'estrużjoni li kienet iddaħħlet għal mili li kien jgħaddi 99 fil-mija. L-ispeċifikazzjoni hija sodisfatta. Il-proċess huwa mfixkel xorta waħda. Il-fabbrika li taqbad dan fl-ispezzjoni li tidħol qatt ma tpoġġi l-materjal fid-delu. Il-fabbrika li tiskopriha permezz ta 'sinjal taċ-ċart ta' kontroll wara li l-materjal diġà qed jaħdem diġà pproduċiet prodott li jeħtieġ li jiġi kkwarantinat u evalwat.
Il-varjazzjoni ta' lott ta' raża tal-PVC-għa-lott hija inqas komuni iżda tagħmel aktar ħsara meta sseħħ. Il-valur K- tar-reżina tal-PVC, kejl tal-piż molekulari, jaffettwa s-saħħa tat-tidwib u l-imġiba tal-fluss. Lott tar-reżina b'valur K-żewġ punti ogħla mil-lott preċedenti jipproduċi tidwib aktar sħun-jiġi, u aktar bil-mod-li joħroġ mid-die b'karatteristiċi differenti ta' nefħa. Il-plank li joħroġ huwa dimensjonali differenti minkejja li kull setting tal-magna ma jinbidilx. Iċ-ċart ta 'kontroll tiskopri l-bidla fid-dimensjoni. L-investigazzjoni tintraċċaha lura sal-lott tar-reżina. L-azzjoni korrettiva hija jew speċifikazzjoni tal-materjal li jkun dieħel li tirrifjuta l-lott ta' barra--jew aġġustament tal-parametri tal-magna li jikkumpensa għaċ-ċaqliq magħruf. Il-fabbriki aħjar jagħmlu t-tnejn: jirrifjutaw materjal li jaqa 'barra mill-firxa validata, u jirreġistra r-riċetta ta' aġġustament għall-firxa li tgħaddi iżda hija differenti mill-medja storika.
IV. Id-Drift Dimensjonali u l-Problema li Taqbadha Tard
Mis-sinjali kollha ta'--kontroll li jidhru fuq il-mapep tal-produzzjoni tal-art tal-SPC, id-drift dimensjonali huwa l-aktar għali biex jiġi kkoreġut wara l-fatt u l-aktar faċli li titlifha qabel ma jinkiser il-limitu ta' kontroll. Ir-raġuni hija mibnija f'kif tintuża l-art tal-qalba riġida. Plank li huwa 0.3 millimetri usa 'mill-ispeċifikazzjoni ma jidhirx ħażin fuq il-linja tal-produzzjoni. Jidher identiku għall-plank li jmissu. L-iżball tal-wisa 'jiżvela lilu nnifsu biss fl-installazzjoni, meta l-klikk-ġonot tal-illokkjar fuq għoxrin plank madwar kamra jakkumulaw id-dimensjoni żejda u l-aħħar ringiela ma tibqax toqgħod. Sakemm l-installatur jirrapporta l-problema, il-produzzjoni li pproduċiet tista 'tkun ġimgħat fil-passat u l-prodott jista' jkun diġà installat f'għexieren ta 'proġetti oħra.
Id-dimensjonijiet tat-tul u tal-wisa 'fuq il-pjanċi SPC huma kkontrollati mill-istadju tal-kalibrazzjoni wara d-die tal-estrużjoni. Il-folja sħuna tgħaddi minn serje ta 'rombli tad-daqs li jistabbilixxu l-ħxuna u l-wisa' finali qabel ir-romblu tal-intaljar japplika n-nisġa tal-wiċċ u s-sezzjoni tat-tkessiħ tissakkar fid-dimensjonijiet. Jekk il-veloċità tal-puller tgħaddi b'mod relattiv għall-veloċità tar-romblu tal-kalibrazzjoni, il-folja tiġi mġebbda jew ikkompressata ftit qabel ma tkessaħ, u d-dimensjoni finali tal-plank tinbidel. Bidla fil-veloċità tal-puller ta' inqas minn wieħed fil-mija tista' tbiddel il-wisa' tal-plank b'biżżejjed biex tiġġenera sinjal ta' kontroll barra-of-. Il-problema hija li ċ-ċaqliq huwa żgħir biżżejjed għal kull planka li l-operatur ma jarahiex b'għajnejh. It-tabella biss taraha, u biss jekk il-frekwenza tal-kejl tkun għolja biżżejjed biex taqbadha qabel ma tispiċċa l-ġirja tal-produzzjoni.
Il-mistoqsija dwar il-frekwenza tal-ispezzjoni għalhekk mhijiex dwar kemm-il darba l-fabbrika tiċċekkja għal difetti b'mod ġenerali. Huwa dwar kemm pjanċi jgħaddu mill-linja bejn il-kontrolli dimensjonali, u jekk dak l-intervall huwiex qasir biżżejjed biex ikun fih avveniment ta 'drift fi kwantità li tista' tiġi kkwarantina u tinħadem mill-ġdid ekonomikament. Fabbrika li tkejjel l-eżattezza dimensjonali darba għal kull shift tista 'tipproduċi diversi eluf ta' pjanċi bejn il-kejl. Drift li jibda għaxar minuti wara l-kejl ma jiġix skopert għal kważi tmien sigħat. Il-volum ta' konteniment huwa output ta' shift kollu. Fabbrika li tkejjel darba fis-siegħa fiha l-istess drift għal madwar wieħed-tmien minn dak il-volum. Id-differenza tidher fl-istruttura tal-ispiża tal-fabbrika u, għax-xerrej, fil-probabbiltà li lott dimensjonali marġinali jilħaq il-maħżen. Għal linji ta' prodotti fejn l-istabbiltà dimensjonali hija speċifikazzjoni dokumentata, il-SPC katalgu artjinkludi data ta 'tolleranza għal kull grad tal-prodott.
| Spezzjoni Frekwenza | Planks Bejn Kontrolli | Volum ta' Konteniment | Profil tar-Riskju |
|---|---|---|---|
| Kull 30 minuta | ~300–500 | Kwarantina żgħira u maniġġabbli | Baxx |
| Darba għal kull shift | ~3,000–5,000 | Produzzjoni ta' bidla sħiħa f'riskju | Għoli |
| Kontinwu (lejżer-fil-linja) | Kull planka | Ċaħda immedjata ta 'pjanċi singoli | Minimi |
Ir-relazzjoni bejn il-frekwenza tal-ispezzjoni u l-volum ta 'konteniment. Id-differenza bejn kontrolli ta' 30-minuta u kontrolli għal kull xift tissarraf għal bejn wieħed u ieħor għaxar darbiet l-inventarju f'riskju.
V. Proċess Stabbli Jipprova Lilu nnifsu Matul Xhur, Mhux Lottijiet
L-iskop tal-iċċartjar SPC mhuwiex li jaqbad prodott ħażin. Huwa biex jipprova li l-proċess huwa kapaċi li qatt ma jipproduċi prodott ħażin fl-ewwel post. Proċess li jimxi fil-limiti ta' kontroll għal lott wieħed mhuwiex stabbli. Huwa xortik tajba. Proċess li jimxi fil-limiti ta 'kontroll fuq mitt lott, li jkopri lottijiet multipli ta' materja prima, xiftijiet multipli ta 'operatur, u bidliet fit-temperatura staġjonali fil-fabbrika, huwa stabbli fis-sens li huwa importanti. Iċ-ċarts għal proċess bħal dan juru punti miġbura sewwa madwar il-linja ċentrali mingħajr l-ebda mudell sistematiku, l-ebda bidla-ċikli ta' bidla, u l-ebda drift staġjonali. L-indiċi tal-kapaċità tal-proċess, tipikament espress bħala Cpk, huwa 'l fuq minn 1.33, li jfisser li d-distanza mill-medja tal-proċess sal-eqreb limitu tal-ispeċifikazzjoni hija mill-inqas erba' devjazzjonijiet standard. Il-proċess mhux biss jipproduċi prodott tajjeb. Qed tagħmel dan b'marġni biżżejjed li anke bidla fil-proċess moderata ma tpoġġix prodott barra mil-limitu ta 'speċifikazzjoni qabel ma l-grafika ta' kontroll taqbadha.
Din id-distinzjoni hija importanti għax-xerrejja li qed iqabblu l-fornituri. Fabbrika tista 'tipprovdi ċertifikat ta' analiżi għal lott ta 'produzzjoni wieħed li juri kull kejl fi ħdan l-ispeċifikazzjoni. Dak iċ-ċertifikat jgħidlek li l-lott ġie spezzjonat. Ma jgħidlekx jekk il-proċess li pproduċieh huwiex kapaċi jirrepeti dak ir-riżultat fil-lott li jmiss, jew jekk il-lott li rċevejt kienx ġej minn ġirja ta’ produzzjoni fejn l-ewwel nofs tax-xift kien imqiegħed fil-kwarantina wara li ttieħdu dak il-kejl. Fabbrika li taqsam id-data taċ-ċart SPC tagħha maż-żmien qed taqsam evidenza ta 'stabbiltà tal-proċess. Il-punti tad-dejta individwali huma inqas importanti min-nuqqas ta 'mudelli li jindikaw varjazzjoni sistematika. In-nuqqas ta' sinjali ta' kontroll barra-ta-l-intestatura. Il-firxa dejqa tad-dejta fil--kontroll hija l-istorja taħtha.
Proċess stabbli huwa wkoll prevedibbli b'mod li huwa importanti għall-ippjanar tal-akkwist. Il-ħinijiet ta 'tmexxija minn proċess stabbli huma affidabbli minħabba li l-output tal-linja għal kull shift huwa konsistenti. Ir-rati ta 'rifjut huma baxxi u magħrufa, għalhekk il-fabbrika m'għandhiex bżonn tipproduċi żżejjed biex tkopri t-telf antiċipat tal-kwalità. Il-prodott li jasal fil-maħżen tal-klijent jaħdem b'mod konsistenti minħabba li d-densità, il-ġeometrija tal-klikk-lock, u l-ħxuna tas-saff tal-ilbies huma l-istess minn lott għal lott. Dan kollu joħroġ mit-tabelli SPC li joqogħdu fuq il-ħajt tal-uffiċċju tal-produzzjoni. Ix-xerrej qatt ma jarahom. Ix-xerrej jgħix bil-konsegwenzi ta 'jekk il-fabbrika taġixxix fuqhom.
Mistoqsijiet Komuni Dwar il-Kontroll tal-Kwalità tal-Art SPC
Mistoqsijiet Frekwenti Dwar il-Kontroll tal-Proċess tal-Produzzjoni fil-Manifattura tal-Art SPC
Tweġibiet prattiċi dwar kif il-kwalità hija mkejla, miżmuma, u restawrata matul il-produzzjoni tal-art tal-qalba riġida.
Q1: Kif jista 'xerrej jgħid jekk fabbrika tużax kontroll tal-proċess SPC reali?
Itlob għal dejta taċ-ċart ta’ kontroll fuq lottijiet ta’ produzzjoni multipli, mhux biss ċertifikat ta’ analiżi għal lott wieħed. Fabbrika li tħaddem kontroll ġenwin tal-proċess statistiku tista' tipproduċi mapep li juru l-medja tal-proċess, il-limiti tal-kontroll, u punti tad-dejta individwali matul iż-żmien għal parametri ewlenin: ħxuna tal-pjanċi, wisa', ġeometrija tal-qfil tal-ikklikkja-, u ħxuna tas-saff tal-ilbies. Jekk ir-rispons huwa ċertifikat li juri li l-lott attwali huwa fil-limiti ta 'speċifikazzjoni, jiġifieri spezzjoni, mhux kontroll tal-proċess. L-ispezzjoni tgħidlek li l-prodott ġie ċċekkjat. Il-kontroll tal-proċess jgħidlek li l-proċess huwa kapaċi li jibqa 'fil-limiti mingħajr ma jkollok bżonn tiċċekkja kull planka. It-tieni huwa aktar siewi, u d-dokumentazzjoni hija differenti.
Q2: X'inhi l-aktar kawża komuni ta' sinjali ta' kontroll barra-ta- fuq linja tal-art SPC?
Il-varjazzjoni tal-materja prima, speċifikament id-distribuzzjoni tad-daqs tal-partiċelli tal-karbonat tal-kalċju u ċ-ċaqliq tal-valur tal-K-reżina tal-PVC bejn il-lottijiet, tikkawża aktar minn--sinjali ta' kontroll milli ħsarat fil-magni. Il-proċess ta 'estrużjoni huwa sensittiv għall-viskożità tat-tidwib, u l-viskożità tat-tidwib tinbidel meta t-tagħbija tal-mili, id-daqs tal-partiċelli tal-mili, jew il-piż molekulari tar-reżina jinbidel. Fabbrika li ma tittestjax il-materja prima li tidħol kontra l-ispeċifikazzjoni interna tagħha stess tara dawn iċ-ċaqliq l-ewwel fuq it-tabella tal-kontroll, wara li l-materjal ikun diġà qed jaħdem. Fabbrika li tittestja fl-ispezzjoni li tidħol taqbad il-bidla qabel ma l-materjal jidħol fid-delu. Id-differenza fil-volum ta 'konteniment bejn dawk iż-żewġ approċċi hija tipikament bidla sħiħa tal-produzzjoni.
Q3: X'jiġri mill-prodott fil-kwarantina wara sinjal ta' -ta-kontroll?
Il-prodott fil-kwarantina huwa soġġett għal spezzjoni ta '100 fil-mija għall-parametru li wassal is-sinjal, flimkien ma' spezzjoni usa 'ta' parametri oħra biex tikkonferma li d-dimensjoni jew il-proprjetà mmarkata biss kienet affettwata. Prodott li jaqa' taħt l-ispeċifikazzjoni wara li din l-ispezzjoni tiġi rilaxxata għall-ġarr. Prodott li jaqa' barra mill-ispeċifikazzjoni jew jinħadem mill-ġdid, jekk id-difett jista' jiġi kkoreġut permezz ta' proċessar mill-ġdid, jew skrappjat, jekk ma jkunx. Il-persentaġġ tal-prodott fil-kwarantina li fl-aħħar mill-aħħar jiġi skrappjat jiddependi fuq kemm inqabad is-sinjal malajr. A drift dimensjonali maqbuda fi żmien 30 minuta jista 'jipproduċi żero ruttam minħabba li l-pjanċi għadhom fi ħdan it-tieqa ta' speċifikazzjoni minkejja li l-proċess huwa statistikament barra mill-kontroll. Drift maqbud fl-aħħar ta' shift ta' tmien-sigħat jista' jipproduċi diversi mijiet ta' metru kwadru ta' prodott barra{-tal--spec li ma jistax jiġi rkuprat ekonomikament.
Q4: Fabbrika b'ċertifikazzjoni ISO 9001 awtomatikament għandha kontroll tajjeb tal-proċess?
L-ISO 9001 teħtieġ sistema ta 'ġestjoni tal-kwalità dokumentata u evidenza ta' monitoraġġ tal-proċess, iżda ma tippreskrivix metodi statistiċi speċifiċi, indiċijiet minimi tal-kapaċità tal-proċess, jew frekwenzi ta 'spezzjoni. Żewġ fabbriki b'ċertifikazzjoni ISO 9001 jista 'jkollhom approċċi differenti b'mod sinifikanti għall-kontroll tal-proċess. Wieħed jista' juża charting sħiħ tal-SPC b'ġbir ta' data-ħin reali u pjanijiet ta' azzjoni formali ta'-ta-kontroll. Ieħor jista' juża kampjunar perjodiku bi spezzjoni pass-fail kontra l-limiti tal-ispeċifikazzjoni, li tissodisfa r-rekwiżit tad-dokumentazzjoni tal-istandard iżda ma tipprovdix id-dejta tal-istabbiltà tal-proċess li tiġġenera l-iċċartjar SPC. Iċ-ċertifikazzjoni tikkonferma li s-sistema teżisti. Id-dejta taċ-ċart tikkonferma li s-sistema taħdem.
Q5: Kif il-varjazzjoni fit-temperatura taffettwa l-istabbiltà tal-produzzjoni tal-art SPC?
It-temperatura taffettwa l-produzzjoni tal-art SPC f'żewġ punti: il-kanna tal-estrużjoni u l-istadju tal-kalibrazzjoni u t-tkessiħ. Il-bidliet fit-temperatura tal-kanna jbiddlu l-viskożità tat-tidwib u n-nefħa tal-ħruġ tad-die, li tbiddel id-dimensjonijiet tal-plank. It-tibdil fit-temperatura tal-kalibrazzjoni u tat-tkessiħ ibiddel kif il-folja sħuna tissakkar fid-dimensjonijiet finali tagħha. Fabbriki f'reġjuni b'bidliet kbar fit-temperatura staġjonali għandhom jaġġustaw il-parametri tal-proċess biex jikkumpensaw għall-kundizzjonijiet ambjentali, u dawn l-aġġustamenti jistgħu jidhru fuq il-mapep ta 'kontroll bħala mudelli staġjonali. Fabbrika b'kontroll tajjeb tal-proċess tqis it-temperatura ambjentali fil-kalkoli tal-limitu tal-kontroll tagħha sabiex il-bidla staġjonali tinftiehem bħala varjazzjoni normali aktar milli tiġi ttrattata bħala sinjal barra-ta-kull darba li t-temp jinbidel. Il-prodott innifsu, ladarba manifatturat, jimmaniġġa l-varjazzjonijiet fit-temperatura sew fis-servizz, iżda l-proċess ta 'produzzjoni huwa sensittiv għalihom fil-mument. Għal aktar dwar kif il-prodott lest jaħdem taħt iċ-ċikliżmu tat-temperatura, ara l-ispeċifikazzjonijiet tekniċi.
SPC Flooring Minn Fabbrika Fejn iċ-Ċarts Jibqgħu fil-Kontroll
Art tal-vinil tal-qalba riġida manifatturat taħt kontroll sħiħ tal-proċess statistiku b'dejta ta 'spezzjoni traċċabbli għal lott ta' produzzjoni u timbru tal-ħin. Speċifikazzjonijiet standard u personalizzati disponibbli. Datasheets tekniċi jinkludu dejta dwar it-tolleranza dimensjonali u s-saff tal-ilbies.
Iċ-Ċarts li Qatt Qatt Ara Jiddeterminaw l-Art li timxi fuqha
Il-mapep tal-kontroll tal-proċess tal-SPC huma dokumenti interni tal-fabbrika. Huma joqogħdu fuq clipboards fl-uffiċċju tal-produzzjoni u fuq monitors 'il fuq mil-linja ta' estrużjoni. Ix-xerrej qatt ma jarahom fil-kors ta 'transazzjoni ta' xiri normali. Dak li jara x-xerrej huwa l-prodott li jasal, u sa dak iż-żmien l-istorja dwar jekk il-proċess kienx f'kontroll matul il-produzzjoni tal-produzzjoni diġà nkitbet. Plank bi klikk-joint ta' lock li jidħol nadif fil-ġar tiegħu ġie minn linja fejn iċ-ċart tal-kontroll dimensjonali kienet iċċentrata u stabbli. Pallet fejn kull plank tinstalla mingħajr gapping jew peaking ġie minn ġirja fejn it-tabella tal-ħxuna wriet varjazzjoni minima. Art li tidher l-istess fil-hallway bħal fil-kamra tal-ħajja mix-xemx ġiet minn proċess fejn il-ħxuna tas-saff tal-ilbies u r-reġistrazzjoni tal-film tal-istampar kienu t-tnejn taħt kontroll simultanjament.
Il-mistoqsija li ħafna xerrejja jistaqsu dwar il-kwalità hija jekk il-prodott huwiex tajjeb. Il-mistoqsija wara dik il-mistoqsija, dik li twieġeb il-kontroll tal-proċess statistiku, hija jekk il-proċess li pproduċih huwiex kapaċi li jkun tajjeb ripetutament, f'lottijiet, f'xiftijiet, f'kull staġuni. Fabbrika li tista 'twieġeb dik il-mistoqsija b'dejta taċ-ċart ta' kontroll mhix biss tbigħ art. Huwa jbiegħ l-evidenza li l-art se tkun l-istess il-ħin li jmiss, u l-ħin wara dak.
Tim YUPSENI
23 sena fil-katina tal-manifattura u l-provvista tal-art tal-PVC u SPC. Aħna nipproduċu art tal-vinil tal-qalba riġida taħt sistemi ta 'ġestjoni tal-kwalità ċċertifikati ISO 9001 u ISO 14001 b'kontroll tal-proċess statistiku sħiħ fil-linji ta' produzzjoni kollha. Kull prodott jintbagħat b'dokumentazzjoni ta' kwalità tal-lott-traċċabbli.Aktar dwar YUPSENI
© 2026 YUPSENI. Id-drittijiet kollha riżervati. L-informazzjoni f'dan l-artikolu hija għal skopijiet ta 'informazzjoni ġenerali biss u ma tikkostitwixxix inġinerija ta' kwalità professjonali jew pariri dwar l-akkwist. Il-metodi ta 'kontroll tal-proċess statistiku, il-frekwenzi ta' spezzjoni u r-rekwiżiti tas-sistema tal-ġestjoni tal-kwalità jvarjaw skont il-manifattur, il-linja tal-prodott u r-reġjun. Dejjem itlob dokumentazzjoni ta' kwalità kurrenti, rapporti ta' test ta'-terzi, u data tal-kapaċità tal-proċess għall-prodott speċifiku li qed jiġi kkunsidrat.


